Optimer jeres produktion mod kollaps med professionelle 3D designregler til 3D printet metal
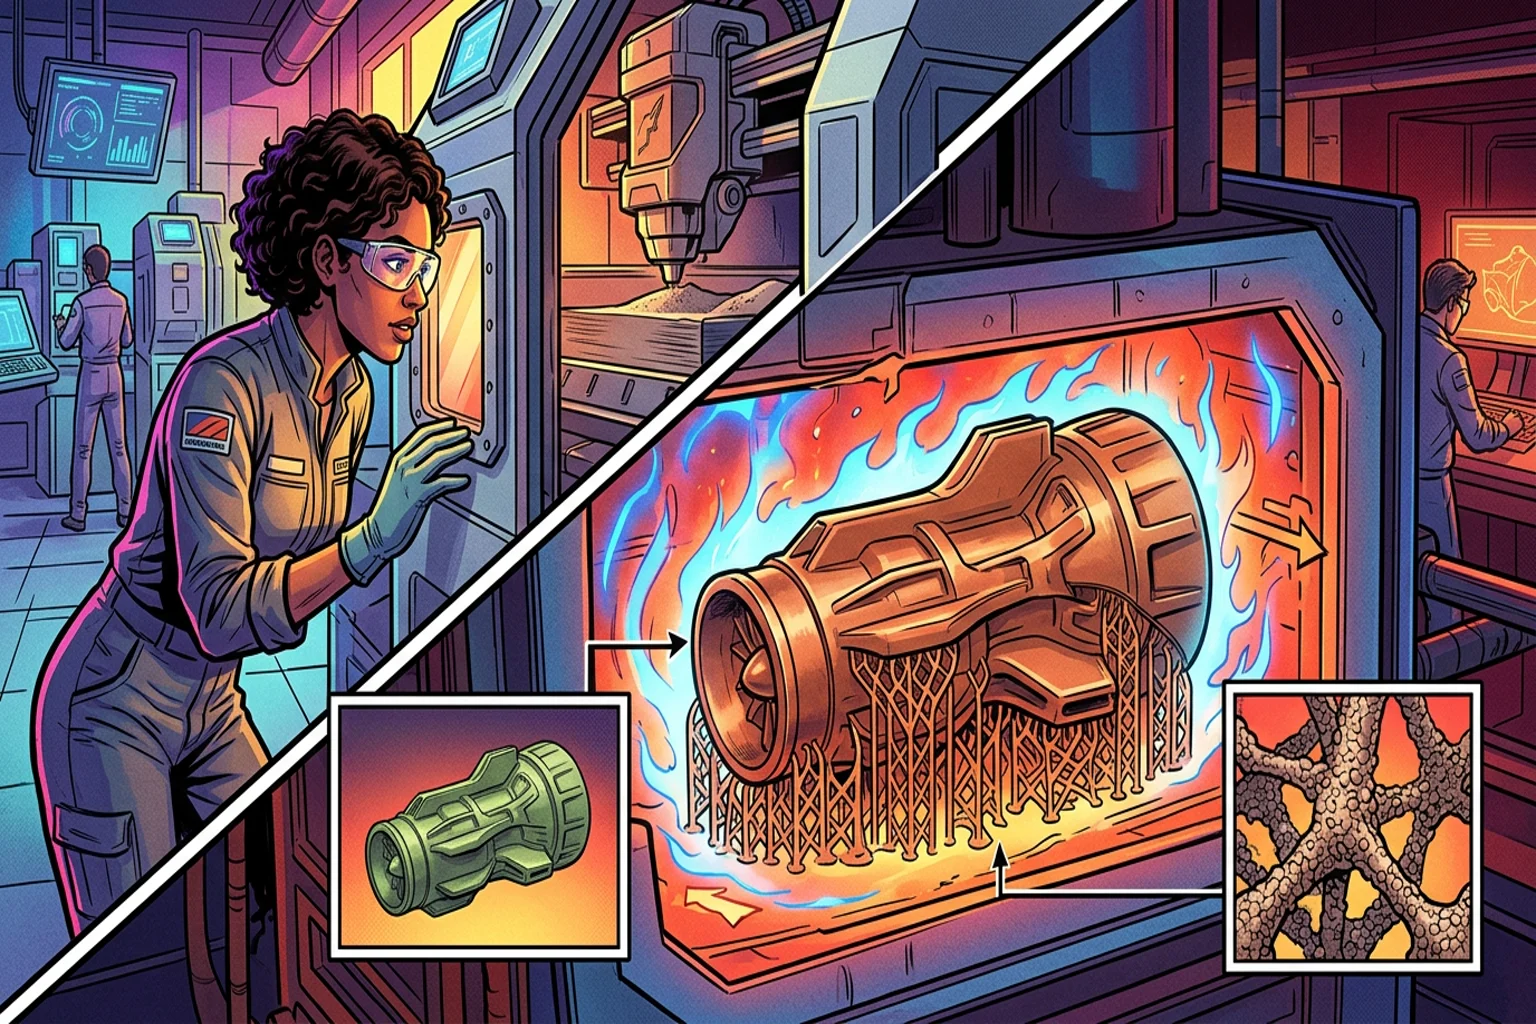
Vejen fra grønt emne til færdigt metal kræver præcis styring af termodynamikken for at undgå kollaps under sintringsprocessen. Når binderen fordamper i intervallet mellem 200 og 550 grader Celsius, bliver selve 3D printet ekstremt skrøbeligt. For materialer som 316L rustfrit stål skal metalpartiklerne hæfte sammen, før binderen er helt væk, da emnet ellers deformeres under sin egen vægt.
Vores 3D print service anvender validerede designregler og præcise termiske profiler for at sikre fuld geometrisk integritet fra jeres industrielle 3D printer. Vi håndterer den lineære krympning på 15% til 20% og implementerer live setters for at modvirke vridning i de kritiske faser.
Ved at benytte en professionel 3D print service i Danmark undgår jeres virksomhed tunge CapEx-investeringer på op til 14.000.000 DKK i ovne og får direkte adgang til teknisk ekspertise. Vi sikrer høj præcision målt i mm og tilbyder 100% designgaranti på alle løsninger.
Forstå hvordan termisk afbinding og kontrolleret sintring forhindrer geometrisk kollaps i industrielt metal
Part collapse i bound metal 3D print forhindres ved korrekt vægtykkelse, radier på indvendige hjørner og balancerede masser før termisk afbinding. Når polymerbindemidlet forlader emnet ved temperaturer op til 500 grader celsius, bærer metalpartiklerne al vægt alene under sintring ved 1400 grader celsius, hvilket kræver proaktiv geometrisk kompensering.
Mange ingeniører og maskinkonstruktører oplever frustrationer, når et grønt emne (green part) ser fejlfrit ud efter formgivningen, men deformerer, slår revner eller falder fuldstændigt sammen inde i sintringsovnen. Forskellen på en succesfuld metalkomponent og et mislykket forsøg ligger sjældent i selve formgivningen på maskinen, men derimod i forståelsen af den efterfølgende termiske metallurgi.
Hos 3D print service omsætter vi dagligt avancerede CAD-modeller til stærke, tætte metalkomponenter. For at navigere sikkert uden om faldgruberne kræver det indsigt i ovnens fysik, materialets krympning samt hvordan geometrien tilpasses fra starten under vores 100% designgaranti.
Hvad er de vigtigste designregler for metal binder jetting og bound metal 3D print?
Når du designer komponenter til sinter-baseret 3D print, uanset om det er Bound Metal Deposition (BMD) eller binder jetting, skal du tage højde for, at komponenten undervejs i processen består af pulver holdt sammen af voks og polymerer.
- Oprethold ensartede vægtykkelser mellem 1,5 mm og 10 mm. Ekstremt tynde vægge under 1,5 mm har utilstrækkelig styrke i den brune tilstand (brown part), mens vægge over 10 mm gør det overordentligt vanskeligt for bindemidlet at forgasningsdiffundere jævnt ud af kernen uden at skabe indre spændinger eller blærer.
- Undgå skarpe hjørner og tilføj generøse radier på mindst 1,0 mm til 1,5 mm. Skarpe indvendige overgange fungerer som spændingskoncentrationer under den lineære sammentrækning på 15-20 procent. Hvis materialet trækker sig sammen mod to modstridende punkter, opstår der uundgåeligt revnedannelser.
- Slurpee-analogien for porøsitet og partikelstørrelse. Gennemsnitligt metalpulver til metal injection molding (MIM) og ekstrudering har en partikelstørrelse på cirka 25 mikron. Tænk på afbindingen som at drikke en tyk Slurpee: Hvis du får et bredt sugerør, kan væsken let passere igennem. Får du derimod et tyndt cocktail-sugerør, skal du bruge enormt meget kraft for at trække væsken op. Hvis metalpartiklerne er ultra-fine, eller vægtykkelsen er for massiv, bliver de mikroskopiske porøsitetskanaler efter den primære voksfjernelse for snævre. Bindemidlet kan ikke nå ud i tide under den termiske opvarmning og forvandles i værste fald til sod eller aske inde i metalkornet.
- Udhul massive sektioner med drænhuller. Massive blokke af metal akkumulerer store termiske gradienter, der trækker i de tyndere flanger. Ved at udhule tværsnit og efterlade flugtveje sikres en homogen temperaturfordeling gennem hele emnet under ovncyklussen.
- Etabler plane referenceflader til sintringsunderlaget. Hvert emne skal have en stabil, flad base, som det kan hvile på, mens det glider hen over underlaget under komprimeringen.
Hvordan forhindrer du part collapse og deformation i sintering processen?
Under sintringstrinnet bringes emnet op til en temperatur tæt på legeringens smeltepunkt. For rustfrit stål 316L eller 17-4 PH betyder det temperaturer mellem 1280 og 1380 grader celsius. På dette stadie bliver metallet ekstremt blødt, næsten som modellervoks, før atomær diffusion binder partiklerne sammen til over 97-99 procent densitet. Tyngdekraften er i dette tidsrum din største udfordring.
Vægtstangs-analogien illustrerer fænomenet: Forestil dig en håndvægt med to tunge metalkugler forbundet af en tynd stang. Hvis du placerer den i en ovn ved 1350 grader celsius, vil vægten fra de to yderpunkter trække stangen ned mod bunden, eller kuglerne vil trække sig ind mod midten med uens kraft. Ubalancerede vægte vil uvægerligt få komponenten til at bøje eller kollapse, fordi tyngdekraften overvinder materialets midlertidige styrke.
For at forhindre denne deformation anvender vi setters. En setter fungerer i praksis som skræddersyede støttemøbler, der understøtter udhæng, kurver og fritbærende geometrier gennem hele varmecyklussen. Der skelnes primært mellem to typer:
- Live setters: Støttestrukturer 3D printet i nøjagtig samme metallegering som emnet, men adskilt af et tyndt keramisk slipmiddel, f.eks. aluminiumoxid eller zirkoniaspray. Da live setteren er fremstillet af samme materiale, krymper den med præcis samme hastighed (15-20 procent) og forhindrer trækspændinger.
- Keramiske setters: Specialfremstillede støtteforme i teknisk keramik, som genanvendes batch efter batch ved større seriestørrelser.
Derudover placeres tunge emner ofte på en tynd offerplade (en raft) fremstillet i samme materiale. Når emnet krymper, glider raften friktionsfrit på ovnhylden uden at emnets egne fremspring griber fat og deformeres.
Hvorfor er TGA og dilatometri test afgørende for jeres metalkvalitet?
Når vi skal sikre en repeterbar produktion af metalkomponenter, overlades intet til tilfældighederne. Termisk analyse udgør fundamentet for at programmere en ovnprofil korrekt.
Termogravimetrisk analyse (TGA) måler emnets vægttab løbende som funktion af temperatur og tid. Tænk på en fugtig træstamme ved et lejrbål: Kaster du den våde stamme direkte ind i flammerne, udvikler den voldsom røg og sod, fordi vand og harpiks presses ud ukontrolleret. Lægger du den derimod ved siden af ilden, fordamper fugten roligt, hvorefter stammen brænder rent.
TGA viser os præcis, ved hvilke temperaturtrin polymere og voks fordamper. Hvis vi eksempelvis ved 400 grader celsius ser det primære vægttab, fastlægges en holdetid på typisk en time per 2-3 mm godstykkelse på dette præcise niveau. Renser man ikke bindemidlet ud ved den rette temperatur, efterlades koks og overskydende kulstof i ovnen og i metallet. For austenitisk rustfrit stål kan for højt kulstofindhold ødelægge korrosionsbestandigheden fuldstændigt.
Dilatometri måler emnets fysiske dimensionsændringer og ekspansion under opvarmning samt den efterfølgende krympning. Dilatometertesten viser præcist, hvornår metalpartiklerne begynder at flette sammen (halsdannelse) og hvornår fuld komprimering opnås. Hvis legeringen begynder at smelte ved 1300 grader celsius, viser dilatometrien, at vi bør lægge holdetiden på 1285 grader celsius i 2 til 3 timer. Herved opnår man maksimal densitet uden risiko for, at emnet smelter til en uformelig klump på bakken.
Hvordan fungerer sintering shrinkage i praksis?
Når et grønt metalemne forlader vores 3D printer, består cirka 40 volumenprocent af emnet af polymerer og voks, mens 60 volumenprocent er rent metalpulver. Når bindemidlet brændes væk, og partiklerne smelter sammen, forsvinder alle de mikroskopiske tomrum.
Svampe-analogien forklarer dette fænomen enkelt: Forestil dig en våd køkkensvamp, der er mættet med vand. Efterhånden som vandet fordamper jævnt, trækker hele svampen sig sammen i alle retninger og bevarer sin relative form. Hvis svampen er tættere i den ene ende end den anden, vil den krympe skævt og bue.
I bunden metal 3D print resulterer dette i en forudsigelig lineær krympning på typisk 15 til 20 procent (svarende til et volumensvind på op mod 40 procent). For at opnå de korrekte slutmål i millimeter skal CAD-modellen opskaleres tilsvarende inden formgivningen.
Udfordringen opstår, hvis densiteten i det rå emne varierer. I systemer som binder jetting kan pulvervægten i en dyb byggekasse komprimere de nederste lag en smule mere end de øverste lag. Det skaber en gradient, hvor de øverste lag krymper en anelse mere end de nederste, hvilket kan føre til dimensionelle afvigelser som let ovalisering af runde cylindre eller skævheder over lange spændvidder. Ensartet orientering og afstemt 3D print tid er forudsætningen for isotrop krympning.
Kan jeg bruge mine eksisterende CAD filer direkte til bound metal 3D print?
Det korte svar er nej. En CAD-fil, der er tegnet direkte til traditionel bearbejdning som CNC-fræsning eller drejning, vil i de fleste tilfælde fejle eller falde uden for de påkrævede tolerancer, hvis den sendes direkte til en 3D printer til metal.
Følgende modifikationer er nødvendige i CAD-forberedelsen:
- Skalering for termisk sammentrækning: Modellen skal forstørres med den præcise krympningsfaktor for den specifikke legering og ovnprofil, typisk en faktor på 1,18 til 1,22.
- Bearbejdningstillæg på kritiske flader: H7-huller, tætningsflader til O-ringe og præcisionsgevind kan ikke sintres direkte til mikrontolerancer. Tilføj 1,0 til 2,0 mm ekstra gods på disse overflader, så de efterfølgende kan bearbejdes på en CNC-maskine.
- Forenkling af unødvendige detaljer: Meget små indvendige kanaler under 1 mm kan risikere at gro sammen under sintring, hvis partiklerne rører ved hinanden over spalten.
Gennem vores 100% designgaranti vurderer og optimerer vores specialister hos 3D print service jeres CAD-filer, inden vi starter maskinerne, så I undgår ubehagelige overraskelser.
Sammenligning af metoder tolerancer og krympning
For at give et klart overblik over, hvordan bound metal teknologier placerer sig i forhold til laserbaseret fremstilling og spåntagende bearbejdning, har vi opstillet de vigtigste parametre herunder.
| Parametre | Bound Metal Deposition (BMD) | Binder Jetting Metal | DMLS / SLM (Laser) | Traditionel CNC bearbejdning |
|---|---|---|---|---|
| Lineær krympning under proces | 15 til 20 procent | 18 til 22 procent | Ingen (under 0,5 procent) | Ingen (0 procent) |
| Typiske rå-tolerancer | +/- 0,2 til 0,5 mm | +/- 0,2 til 0,4 mm | +/- 0,1 til 0,2 mm | +/- 0,01 til 0,05 mm |
| Overfladeruhed (Ra) | 6 til 12 mikron | 4 til 8 mikron | 8 til 15 mikron | 0,4 til 1,6 mikron |
| Opstartsomkostninger til værktøj | 0 DKK | 0 DKK | 0 DKK | 25.000 til 40.000 DKK |
| Behov for termisk afbinding | Ja (termisk og solvent) | Ja (rent termisk) | Nej (afspænding) | Nej |
| Designfrihed for lukkede hulrum | Høj (kræver pulverdræn) | Middel (pulver evakueres) | Lav (kræver supports) | Begrænset af værktøjsadgang |
Tabellen viser tydeligt, at sintringsbaseret metal 3D print udfylder et afgørende hul mellem dyr værktøjsfremstilling og fleksibel komponentproduktion med høj geometrisk frihed.
Teknisk ordbog til procesvalidering af metalemner
For at styrke den fælles forståelse mellem konstruktører og produktion har vi defineret de fem vigtigste begreber inden for sintringsbaseret metalfremstilling:
- Sintering shrinkage: Den lineære sammentrækning på 15-20 procent, der opstår, når mikroskopiske tomrum mellem pulverpartiklerne lukkes under diffusion ved høj varme.
- TGA (Thermogravimetric Analysis): En målemetode, der registrerer et emnes præcise vægttab ved stigende temperatur for at kortlægge den nøjagtige afdampning af bindemidler uden dannelse af sod.
- Dilatometri: En analysemetode, som registrerer emnets dimensionsændringer under opvarmning for at fastlægge den ideelle sintringstemperatur uden risiko for smeltning.
- Bound Metal Deposition (BMD): En additiv fremstillingsproces, hvor metalpulver bundet i en polymerstang ekstruderes lagvist på linje med FDM-teknologi forud for afbinding og sintring.
- Setter: En varmebestandig støttestruktur fremstillet i keramik eller tilsvarende legering, der afstiver komplekse eller udhængende geometrier under ovnforløbet for at modvirke tyngdekraften.
Er 3D print af metal en økonomisk investering eller en risiko?
Når danske produktionsvirksomheder evaluerer bound metal teknologien, opstår spørgsmålet hurtigt: Skal vi etablere kapaciteten in-house, eller skal vi outsource til en professionel 3D print service?
Investeringen i en pålidelig sintringsovn med vakuum og kontrolleret gasatmosfære (brint eller argon) koster hurtigt mellem 800.000 og over 2.000.000 DKK i rent anlægskøb (CapEx). Hertil kommer udsugning, gasforsyning, eksplosionssikring og løbende vedligeholdelse. Den største skjulte udgift er imidlertid The Tuning Trap. Det kræver ofte 6 til 12 måneders intensiv procesoptimering og utallige kasser med fejlbehæftet 3D print, før interne operatører forstår samspillet mellem gashastighed, rampetider og ovnzoner.
Sammenlignet med traditionel metalstøbning (MIM) slipper du med bunden metal 3D print for støbeforme, der normalt koster mellem 25.000 og 40.000 DKK per geometri. For seriestørrelser fra 1 til 1.000 enheder eliminerer additiv fremstilling denne økonomiske risiko.
Ved at samarbejde med en etableret partner i Danmark som 3D print service konverterer din virksomhed tunge faste anlægsomkostninger til variable driftsomkostninger (OpEx). Du betaler udelukkende for godkendte emner målt i DKK, sparer dyrebar 3D print tid på tegnestuen og undgår ansvaret for dyrt maskineri, der risikerer at stå stille store dele af ugen. Med placering tæt på knudepunkter som Odense, Aarhus, Aalborg og København leveres emnerne hurtigt og uden toldmæssige forsinkelser.
Optimer jeres metalproduktion med professionel 3D print service
At navigere sikkert udenom part collapse, vridninger og uønskede spændinger i bunden metal kræver dyb procesindsigt og kontrolleret ovnfysik. Ved at integrere de rette designprincipper tidligt i udviklingsforløbet sparer din virksomhed både tid og unødige omkostninger.
Lad 3D print service være din pålidelige produktionsmotor. Vi hjælper dig hele vejen fra optimering af den digitale 3D fil til levering af det færdige, fuldt sintrede metalemne i hånden.
Upload din 3D fil på https://3dprintservice.dk/ i dag, få en hurtig og uforpligtende teknisk vurdering samt et gennemsigtigt tilbud i DKK, og lad os realisere dit næste metalprojekt med kompromisløs kvalitet og hurtig levering i hele Danmark.
FAQ: Designregler til bound metal 3D print
Her finder du svar på de mest centrale spørgsmål om designregler, sintrings-krympning og kvalitetssikring af bound metal 3D printede emner.
Hvad er den forventede sintrings-krympning for metalemner?
Ved bound metal 3D print skal du forvente en forudsigelig lineær kontraktion på 15-20 procent. Dette volumensvind på op mod 40 procent kræver, at din CAD-model skaleres op med en faktor på typisk 1,18 til 1,22 inden produktion, hvilket vores specialister sikrer gennem vores 100% designgaranti.
Hvorfor er TGA og dilatometri afgørende for kvaliteten?
TGA måler emnets vægttab og bestemmer præcise temperaturer for binder-udgasning, hvilket forhindrer dannelse af koks og sod. Dilatometri måler emnets fysiske dimensionsændringer under opvarmning, hvilket gør det muligt at fastlægge den ideelle holdetid for sintring, så vi opnår maksimal densitet uden risiko for, at emnet smelter.
Kan jeg bruge mine eksisterende CAD-filer direkte til bound metal 3D print?
Nej, CAD-filer designet til traditionel CNC-bearbejdning skal altid optimeres før 3D print. Dette indebærer skalering for sintrings-krympning, tilføjelse af bearbejdningstillæg på kritiske tolerancemål samt sikring af geometrisk stabilitet. Hos 3D print service vurderer vi altid dine filer for at garantere et succesfuldt resultat.
Hvad er fordelen ved live setters i sintringsprocessen?
Live setters er 3D printet i samme metallegering som dit emne, adskilt af et keramisk slipmiddel. Fordelen er, at setteren krymper med nøjagtig samme hastighed som emnet (15-20 procent), hvilket eliminerer spændingsforskelle og sikrer, at komplekse udhæng eller kurver bevarer deres form uden deformation under den termiske cyklus.
Hvad koster det at få 3D printet metalemner hos 3D print service?
Prisen afhænger af emnets volumen, kompleksitet og antal enheder. Hvor traditionelle MIM-værktøjer koster mellem 25.000 og 40.000 DKK, eliminerer 3D print service disse opstartsomkostninger. Ved at uploade din fil på vores platform får du hurtigt et gennemsigtigt tilbud i DKK, der optimerer din samlede produktionsøkonomi og minimerer CapEx.
Hvor hurtigt kan 3D print service levere i Danmark?
Vi leverer hurtigt og effektivt til hele Danmark, herunder Odense, København, Aarhus og Aalborg. Den præcise leveringstid afhænger af emnets samlede volumen og den nødvendige 3D print tid, men vores lokale danske produktion sikrer en kort forsyningskæde uden toldmæssige forsinkelser, selv ved akutte behov for reservedele.
Hvordan sikrer jeres 100% designgaranti min succes?
Vores 100% designgaranti betyder, at vores specialister gennemgår din 3D fil minutiøst før produktion. Vi verificerer vægtykkelser, massedistribution og orientering for at sikre, at emnet kan gennemgå den termiske proces uden fejl. Finder vi svagheder, rådgiver vi om nødvendige ændringer eller foretager optimeringen for dig.
Hvad er forskellen på Bound Metal Deposition og Binder Jetting?
Bound Metal Deposition (BMD) ekstruderer metalpulver i en polymerstang, mens Binder Jetting benytter en inkjet-hoved-proces til at lime pulveret. Begge kræver termisk afbinding og sintring, men BMD er ofte mere fordelagtig til mindre serier og komplekse emner, hvor vi kan styre orientering og setter-støtte med ekstremt høj præcision.
Hvordan reducerer 3D print service min økonomiske risiko?
Ved at benytte vores 3D print service omdanner du faste anlægsomkostninger til variable driftsomkostninger. Du undgår investeringer i ovne, gasforsyning og procesoptimering (the tuning trap), der ofte tager 6-12 måneder at mestre. Du betaler kun for godkendte, færdigsintrede emner, hvilket giver en forudsigelig prisstruktur for din virksomhed.
Optimer dit projekt med professionel rådgivning
Uanset om du søger rådgivning eller ønsker at styrke dine resultater med innovative løsninger og høj kvalitet, står vores team hos 3D print service klar til at hjælpe dig i mål. Vi forener teknisk ekspertise og pålidelig eksekvering.
Tag det næste skridt i dag, kontakt os direkte via 3dprintservice.dk for en uforpligtende drøftelse af dit næste projekt.
.entry-content ol li, ol.wp-block-list li { align-items: flex-start !important; }